
 01
Sahada Arıza Tespiti
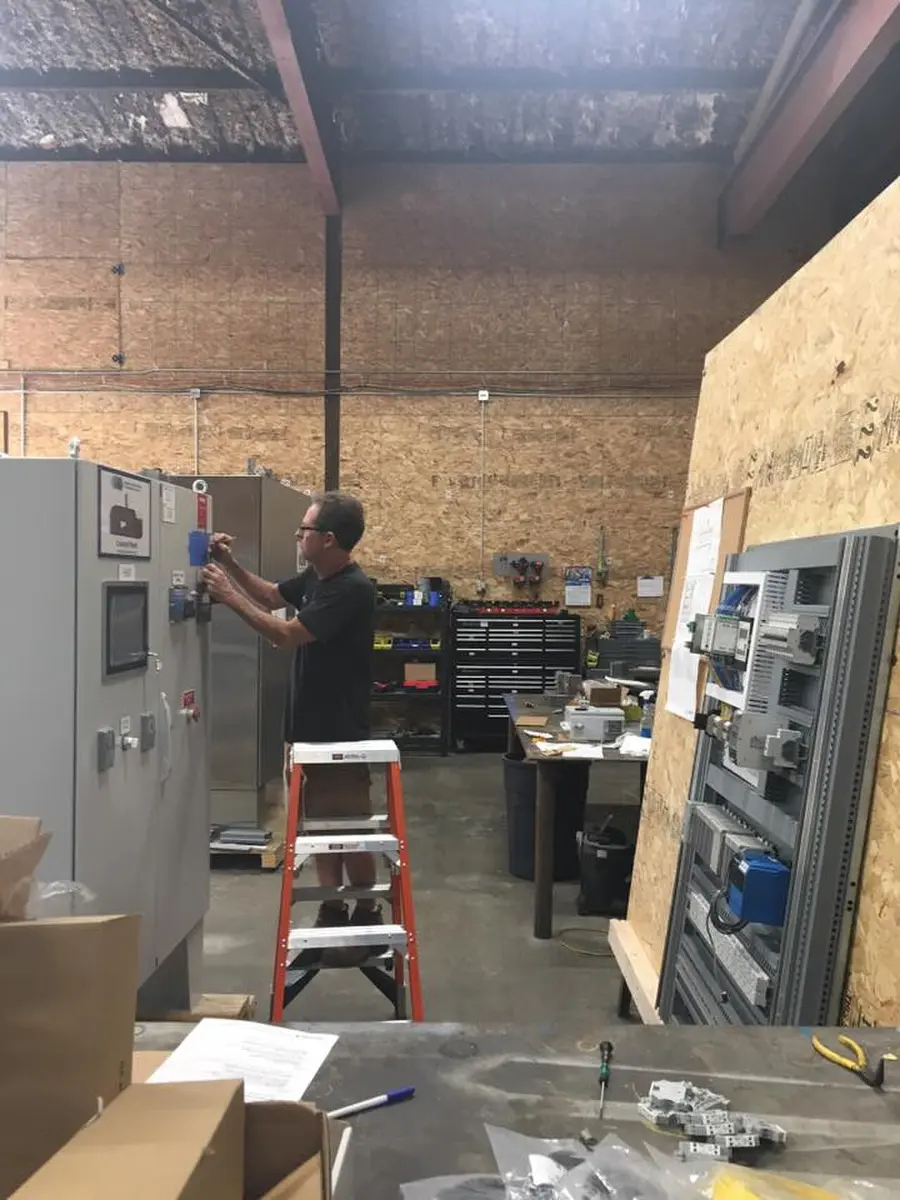
Makine duruşu, tekrarlayan alarm ve kararsız çalışma durumlarında enerji, kumanda, yazılım, haberleşme, hareket ve saha ekipmanlarını aynı arıza zinciri içinde inceleriz.
Endüstriyel Otomasyon Teknik Servisi
PLC, HMI, SCADA, sürücü, servo, sensör, saha haberleşmesi, otomasyon panosu ve makine emniyeti için ölçüme ve teknik kayda dayalı servis, revizyon ve devreye alma desteği.
Bütünleşik Arıza Analizi
Makine duruşunun görünen nedeni bir PLC alarmı veya sürücü hatası olabilir; asıl neden ise kontrol gerilimi, gevşek bağlantı, motor yükü, enkoder sinyali, saha sensörü, haberleşme kaybı, pano sıcaklığı ya da mekanik sıkışma olabilir. Bu nedenle arızayı elektrik, otomasyon, hareket ve proses katmanlarıyla birlikte değerlendiririz.
Müdahale öncesinde mümkün olan program ve parametre yedeklerini alır, mevcut durumu kayıt altına alır ve değişiklikleri kontrollü uygularız. Hedefimiz geçici olarak alarmı susturmak değil; arızanın oluştuğu koşulu belirlemek, uygulanabilir müdahaleyi açıklamak ve üretimin kontrollü şekilde yeniden devreye alınmasına destek olmaktır.
Kesin servis kapsamı; cihaz modeli, yazılım erişimi, yedek parça durumu, makine dokümantasyonu ve saha koşulları incelendikten sonra belirlenir.
Teknik Servis Kapsamı
Her çalışma kalemi makinenin mevcut yapısına ve arıza belirtisine göre ayrı değerlendirilir.
01
Makine duruşu, tekrarlayan alarm ve kararsız çalışma durumlarında enerji, kumanda, yazılım, haberleşme, hareket ve saha ekipmanlarını aynı arıza zinciri içinde inceleriz.
 02
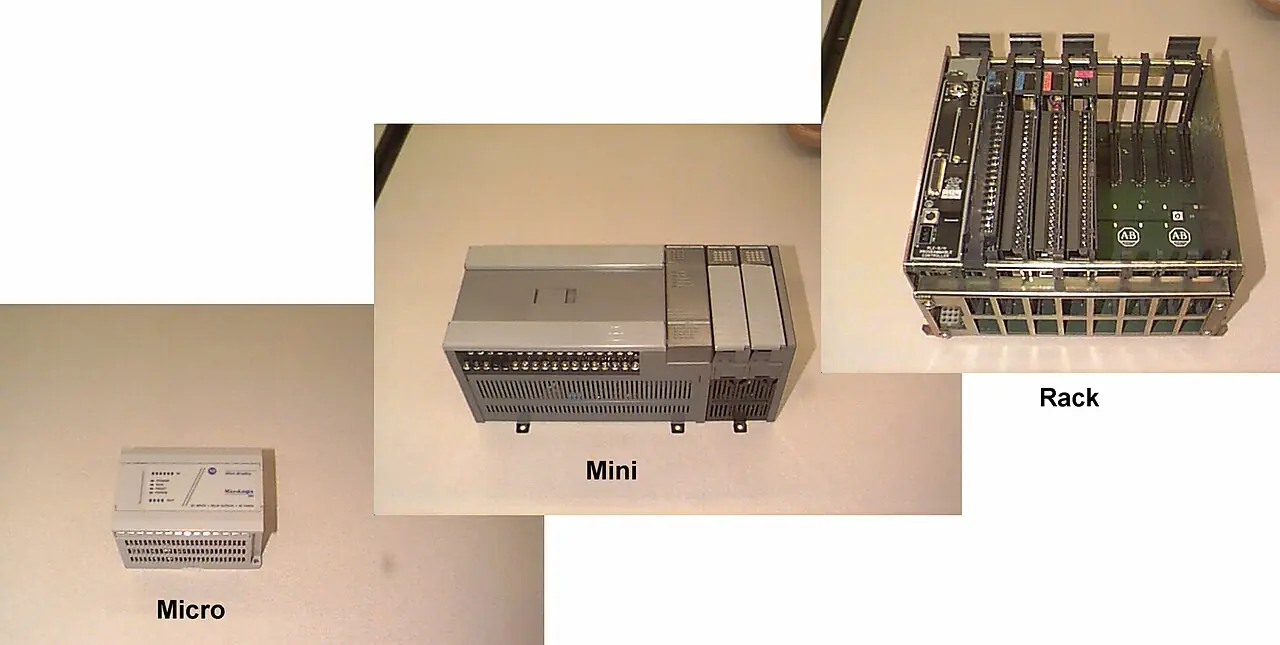
Program yedekleme, giriş-çıkış kontrolü, alarm ve reçete yönetimi, operatör ekranları, veri kaydı ve endüstriyel haberleşme entegrasyonlarını sistem yapısına göre ele alırız.
 03
AC sürücü ve servo sistemlerinde alarm geçmişi, motor verisi, enkoder geri beslemesi, frenleme, hız, tork, pozisyon ve PLC haberleşmesini birlikte kontrol ederiz.
 04
Üretimi sonlanmış veya yedek parçası zor bulunan PLC, panel ve sürücüleri; mevcut I/O, mekanik yapı, çalışma sırası ve emniyet fonksiyonları doğrulandıktan sonra yenileriz.
 05
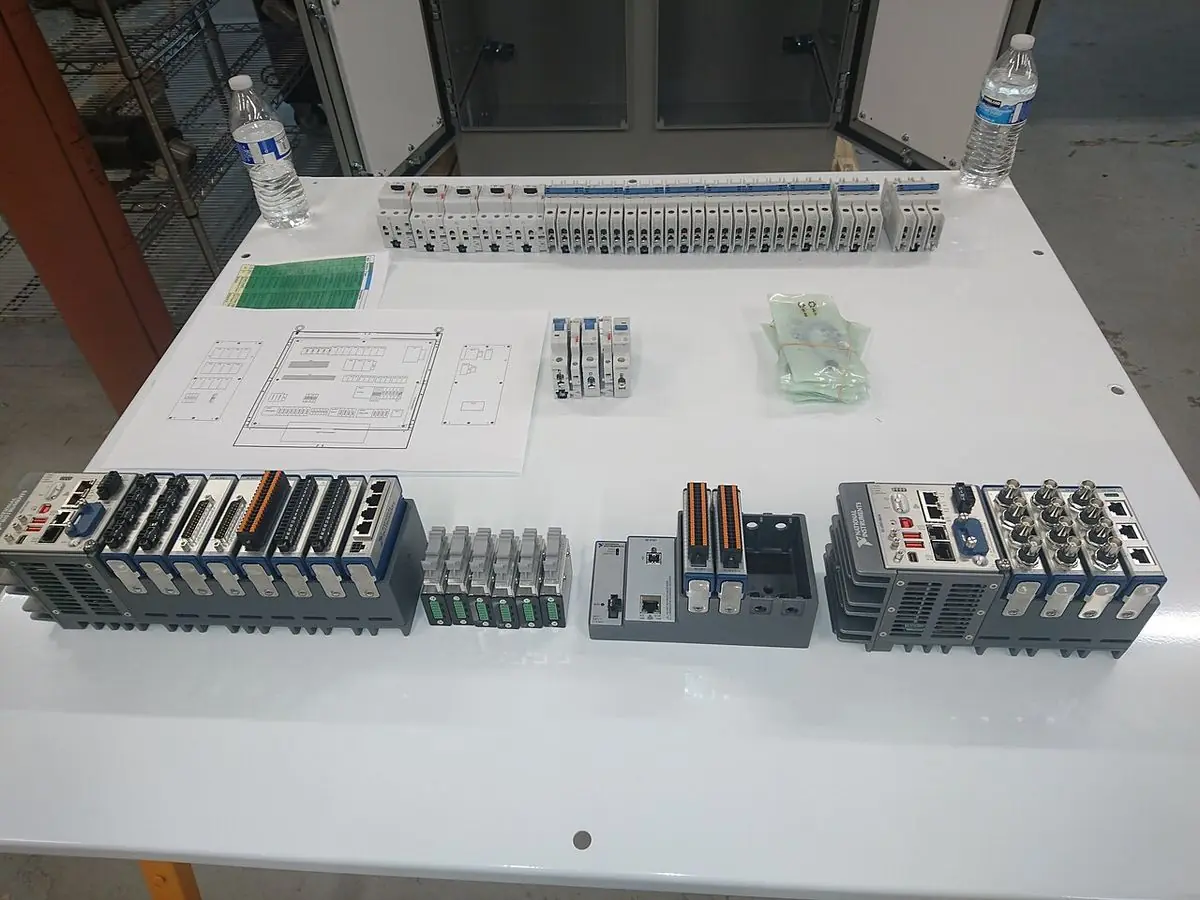
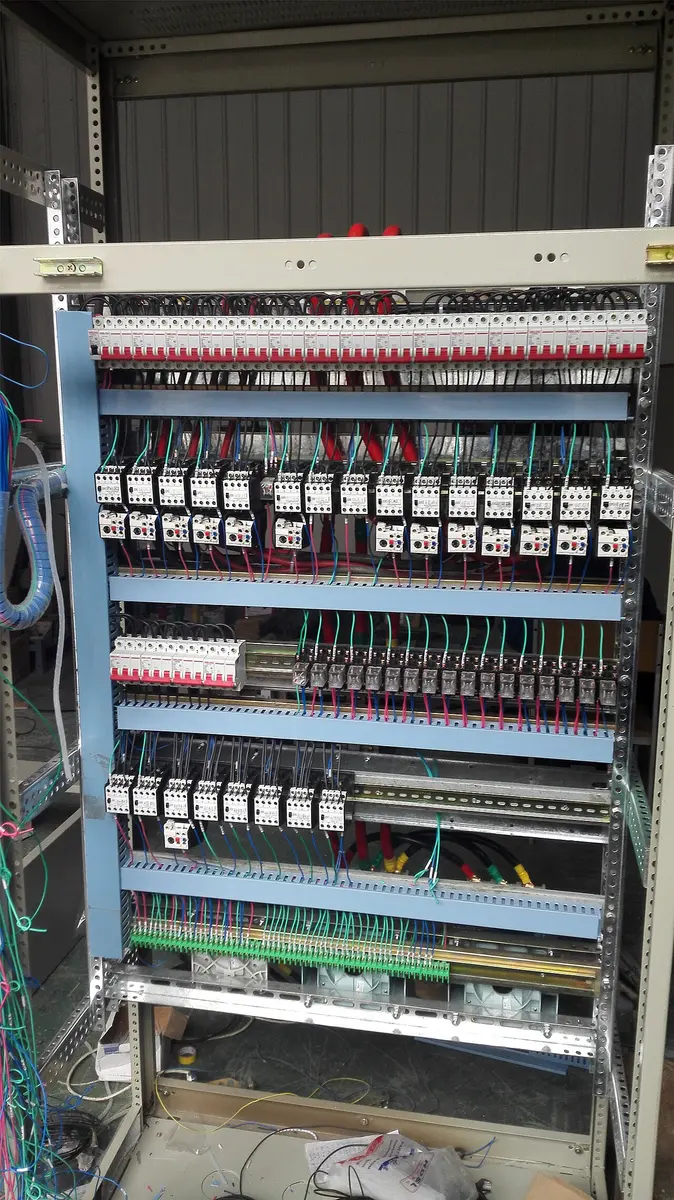
Güç ve kumanda devresi, PLC, uzak I/O, sürücü-servo yerleşimi, terminal yapısı, etiketleme, saha kablolaması ve fonksiyon testlerini proje kapsamında bütünleştiririz.
 06
Program ve parametre yedekleri, pano soğutması, bağlantılar, hata geçmişi, besleme gerilimleri, haberleşme ağı ve kritik yedekleri planlı kontrol kapsamına alırız.
 07
Enerji öncesi bağlantı kontrolünden I/O testine, motor yönünden manuel-otomatik çalışma sırasına kadar uygun adımları saha ve üretim koşullarına göre doğrularız.
 08
Sürücü, servo sürücü, operatör paneli, güç kaynağı ve kontrol kartlarını ön incelemeye alır; onarılabilirlik, parça durumu ve güvenli test imkânına göre tekliflendiririz.
 09
Acil durdurma, koruyucu kapı, ışık bariyeri, emniyet rölesi veya emniyet PLC işlevlerini risk değerlendirmesi ve mevcut devre yapısıyla birlikte ele alırız.
 10
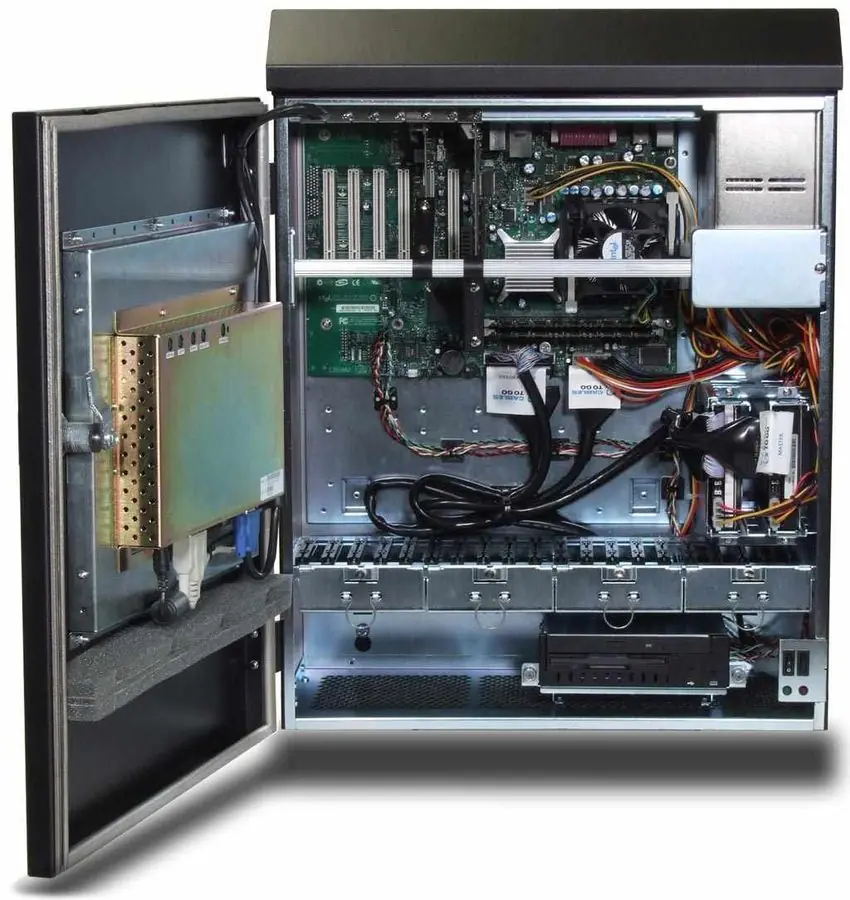
Çalışma ve duruş süreleri, üretim adedi, alarm geçmişi ve proses verilerini uygun haberleşme altyapısıyla merkezi, web veya mobil uyumlu izleme katmanına taşırız.
Arıza Zinciri
Arızanın hangi katmanda oluştuğu doğrulanmadan parça değişimine veya yazılım müdahalesine karar verilmez.
Şebeke, kontrol gerilimi, koruma elemanları, topraklama, DC bara ve güç bağlantıları.
PLC çalışma durumu, dijital-analog sinyaller, kilitlemeler, röleler ve çıkış komutları.
Ağ topolojisi, cihaz adresleri, kablo ve konnektörler ile protokol teşhis kayıtları.
Sürücü-servo alarmı, motor verisi, fren, enkoder, hız, tork, pozisyon ve mekanik yük.
Sensör, limit anahtarı, valf, pnömatik-hidrolik aktüatör ve geri bildirim sinyalleri.
Acil durdurma zinciri, kapı kilitleri, kontrollü reset, proses sırası ve yeniden başlama koşulları.
Servis Süreci
Makinenin durumu ve üretim planı her servis talebinde farklıdır. Bu nedenle müdahale yöntemi, gerekli duruş süresi ve test sınırları işletme yetkilisiyle birlikte netleştirilir.
Arıza belirtisi, hata kodu, cihaz bilgisi ve yapılan önceki müdahaleler kaydedilir.
Enerji izolasyonu, erişim sınırları ve makinenin mevcut durumu işletme yetkilisiyle doğrulanır.
Erişim mümkünse mevcut PLC, HMI, sürücü ve servo verileri değişiklikten önce yedeklenir.
Elektriksel değerler, I/O, haberleşme, alarm geçmişi ve saha sinyalleri kontrollü biçimde incelenir.
Önerilen işlem, değişecek parça, olası riskler ve test kapsamı uygulama öncesinde açıklanır.
Onaylanan onarım, değişim, yazılım veya parametre işlemi uygulanır; manuel ve otomatik fonksiyonlar test edilir.
Yapılan işlemler, değişen ürünler, alınan yedekler ve takip edilmesi gereken noktalar kayıt altına alınır.

Teknik Çıktılar
Hazırlanacak kayıtlar iş kapsamına göre değişir. Uygun çalışmalarda aşağıdaki teknik çıktılar teslim veya servis notlarına eklenebilir.
Emniyet ve Uygunluk Sınırları
Emniyet fonksiyonları devre dışı bırakılmaz. Acil durdurma, koruyucu kapı, ışık bariyeri ve kontrollü reset mantığı; makinenin risk değerlendirmesi, mevcut devresi ve uygulanabilir teknik gereklilikler çerçevesinde incelenir.
Sesli veya ışıklı ikaz operatöre bilgi verir; tek başına emniyet fonksiyonunun yerine geçmez. Bir çözümün belirli makineye uygunluğu; model, yazılım sürümü, haberleşme, motor-mekanik verileri, besleme, ortam ve saha emniyet koşulları doğrulandıktan sonra belirlenir.
Sektörel Uygulamalar
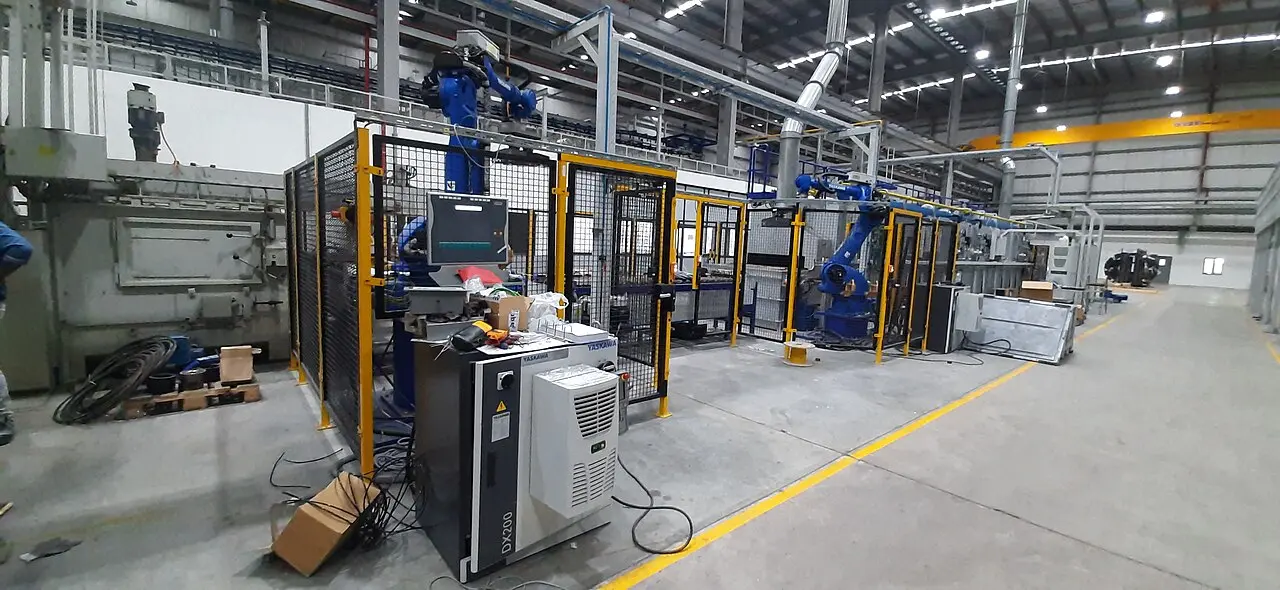
Aşağıdaki örnekler genel uygulama alanlarını gösterir; kesin teknik kapsam makine ve proses verisine göre oluşturulur.
 01
Dolum, kesim, sayım, reçete, sıcaklık, konveyör ve servo hareket sistemlerinde kontrol, alarm ve üretim takibi.
02
Gerginlik, tork, hız senkronizasyonu, enkoder geri beslemesi ve reçeteye bağlı sürücü ayarlarının incelenmesi.
 03
Bölgesel acil durdurma, ürün algılama, motor kontrolü, sıkışma takibi ve saha haberleşmesi.
 04
Sıcaklık, basınç, analog sinyal, sürücü ve proses kilitlemelerinin PLC-HMI üzerinden izlenmesi.
 05
Basınç veya debiye bağlı hız kontrolü, manuel-otomatik çalışma, zamanlama, yedekli motor ve alarm yönetimi.
 06
PLC, HMI, servo eksen, sensör, emniyet ve saha ekipmanlarının tek çalışma senaryosunda devreye alınması.
Sık Sorulan Sorular
Doğru ön bilgi, arıza analizinin kapsamını ve sahada hazırlanması gereken ekipmanları belirlemeye yardımcı olur.
İletişime GeçServis uygunluğu yalnızca marka adına göre değil; ürün serisi, model, yazılım sürümü, erişim imkânı ve yedek parça durumuna göre değerlendirilir. Marka kullanımı yetkili servis veya üretici temsilciliği iddiası taşımaz.
Önce PLC, panel, sürücü, I/O, haberleşme, elektrik projesi ve emniyet fonksiyonlarının envanteri çıkarılır. Modernizasyon kararı, mevcut mekanik yapının durumu ve dönüşüm riskleri görüldükten sonra verilir.
Hayır. Onarılabilirlik; güç ve kontrol katındaki hasar, bileşen bulunabilirliği, kartın önceki müdahaleleri ve güvenli test imkânı incelendikten sonra belirlenir. Ön inceleme, onarım sonucu garantisi değildir.
Program, alarm ve haberleşme incelemelerinin bir bölümü güvenli ve yetkilendirilmiş erişim varsa uzaktan yapılabilir. Elektriksel ölçüm, motor, saha sinyali veya mekanik kontrol gereken arızalar için yerinde inceleme gerekir.
Süre; arızanın tekrarlanabilirliği, doküman ve yedeklerin bulunması, makineye güvenli erişim, parça ihtiyacı ve üretim testinin yapılabilmesine bağlıdır. İnceleme öncesinde kesin süre taahhüt edilmez.
Değişiklik yalnızca risk değerlendirmesi, mevcut devre ve gerekli emniyet fonksiyonu doğrulandıktan sonra planlanır. Emniyet elemanlarını köprüleyen veya kontrollü reseti kaldıran müdahaleler uygulanmaz.
Teknik Servis Talebi
Marka-model etiketi, hata kodu, pano ve cihaz fotoğrafları, mümkünse elektrik projesi ile arızanın ne zaman ve hangi koşulda oluştuğunu iletmeniz ön değerlendirmeyi hızlandırır.